| Marka Adı: | LHTi |
| Model Numarası: | Titanyum Flanş |
| Adedi: | 100 parça |
| Fiyat: | pazarlık edilebilir |
| Ödeme Şartları: | L/C,D/A,D/P,T/T,Western Union |
| Tedarik Yeteneği: | Aylık 100-200 Ton/Ton |
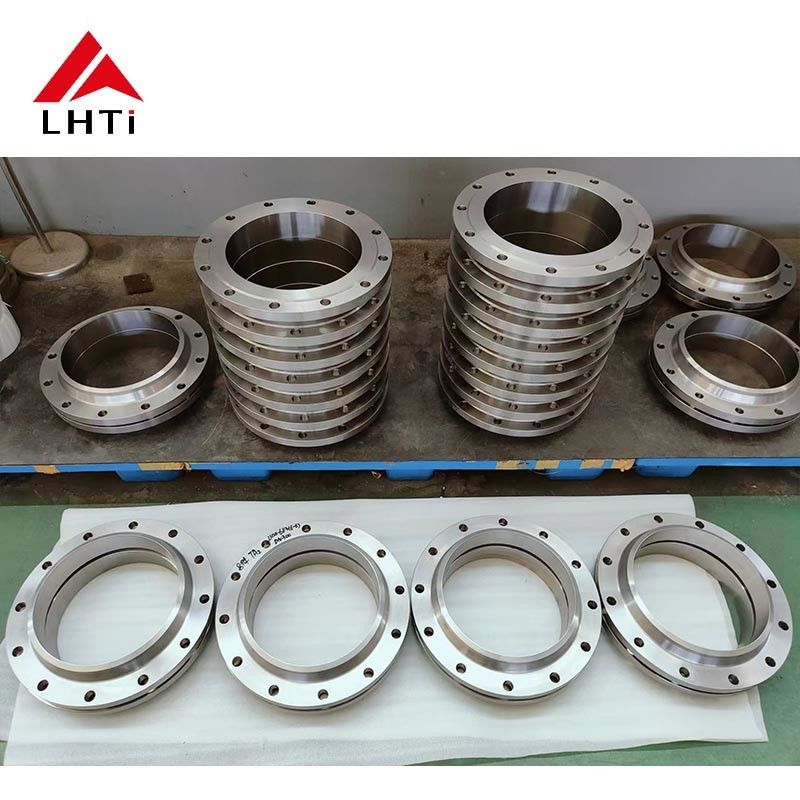
Titanyum SORF Flanş ASME B16.5 Sınıf 150 Boru Hattı
Titanyum bir boru hattındaki sızdıran bir flanş neredeyse hiçbir zaman malzeme arızası değildir. Bu bir eklem arızasıdır: paralel olmayan bir yüz, aşırı sıkıştırılmış bir conta, daire etrafında tek seferde sıkılmış cıvatalar veya cıvatalarla hizaya çekilmiş bir boru. SORF deseni bunların hepsini kontrol etmeyi kolaylaştırır, bu nedenle düşük basınçlı titanyum boru hatlarında varsayılan seçim budur. Aşağıda, eklemin sahada nasıl inşa edilmesi ve kontrol edilmesi gerektiği açıklanmaktadır.
Herhangi Bir Kaynaktan Önce Montaj
Flanşı borunun üzerine kaydırın, boru ucunu yüzeyden 1 ila 2 mm geriye ayarlayın, böylece conta kaynak yerine flanşa oturur ve yüzeyin iki düzlemde 90 derece aralıkla bir makinist karesi ile boru eksenine dik olduğunu kontrol edin. Flanşa ulaşmak için borunun uzunluğunun her 100 mm'si için yaklaşık 1 mm'den fazla çekilmesi gerekiyorsa, eklemi germek yerine kesin ve yeniden takın. Titanyum boru, cıvatalar serbest bırakıldıktan sonra geri yaylanacak ve contayı gevşek bırakacak kadar yaylıdır.
İki Köşe Kaynağının Yapılması
Dört noktadan puntalayın, erişim izin verdiğinde önce iç köşe kaynağını, ardından dış köşe kaynağını iki geçişte yapın. Argon ile temizleyin ve ara geçiş sıcaklığını 200 C'nin altında tutun; açık saman rengi bir ısı izi kabul edilebilir, mavi veya gri oksit kabul edilemez ve kaynak titanyuma adanmış paslanmaz bir fırça ile temizlenmelidir. DN25 ve daha küçüklerde, kaynak ısısı bir sınıf 150 yüzeyi bozabilir, bu nedenle flanşın arkasında bir bakır soğutma halkası veya ıslak bir bez yüzeyi düz tutar.
Boru Hattı Eklem Kontrol Listesi
| Flanş yüzeyi | 0,5 derece içinde boruya dik, radyal iz yok, koruyucu kapak sadece montajda çıkarılır |
| Conta | Belirtildiği gibi tam yüzeyli veya spiral sarımlı; yalnızca bir conta, asla iki tane üst üste |
| Cıvata yağlaması | Dişlerde ve somun yüzlerinde Molibden veya PTFE bazlı macun, asla flanş yüzeyinde değil |
| Sıkma | Tüm cıvataları sıkın, ardından çapraz desende torkun %30, %60 ve %100'ü |
| Boşluk kontrolü | Son torktan önce eklemin etrafındaki dört noktada eter ölçer |
| Hidrotest | Kesitin tasarım basıncının 1,5 katı, 10 dakika tutulur, yüzeyler kurutulur ve yeniden kontrol edilir |
Titanyumun Cıvatalama Kurallarını Neden Değiştirdiği
Titanyumun çeliğe göre daha düşük bir modülü vardır, bu nedenle bir titanyum flanş aynı cıvata yükü altında daha fazla sapar ve eklem yumuşak bir contaya daha az toleranslıdır. Orta yükte sıkışan bir conta kullanın, aynı boyuttaki bir çelik flanş için verilen tork değerleri yerine cıvata sınıfı için verilen tork değerlerini izleyin ve ilk termal döngüden sonra eklemi yeniden sıkın. Eşleşen flanş karbon çeliği olduğunda, manşonlu ve rondelalı yalıtım seti, çeliğin titanyum yüzeye karşı galvanik olarak korozyona uğramasını önler.
Tedarik Detayları
Flanşlar genel boru hattı hizmeti için Sınıf 2 ve ortamın indirgeyici asit olduğu yerlerde Sınıf 7 olarak tedarik edilir. Boyutlar 1/2 inçten 24 inçe kadar, standart olarak sınıf 150, sınıf 300 mevcuttur, yüzeyler yükseltilmiş veya düz formdadır. Her parça sınıf, boyut, sınıf ve ısı numarası ile işaretlenir ve EN 10204 3.1 sertifikası ve ASME B16.5'e yönelik bir boyut raporu ile sevk edilir. Contalar, inç cıvata setleri ve bir tork kartı siparişle birlikte paketlenebilir, böylece eklem ikinci bir teslimatı beklemez.
Ürün Resimleri
![]()
![]()