| Marka Adı: | LHTi |
| Model Numarası: | titanyum tüp |
| Adedi: | 100 parça |
| Fiyat: | pazarlık edilebilir |
| Ödeme Şartları: | L/C,D/A,D/P,T/T,Western Union |
| Tedarik Yeteneği: | Aylık 100-200 Ton/Ton |
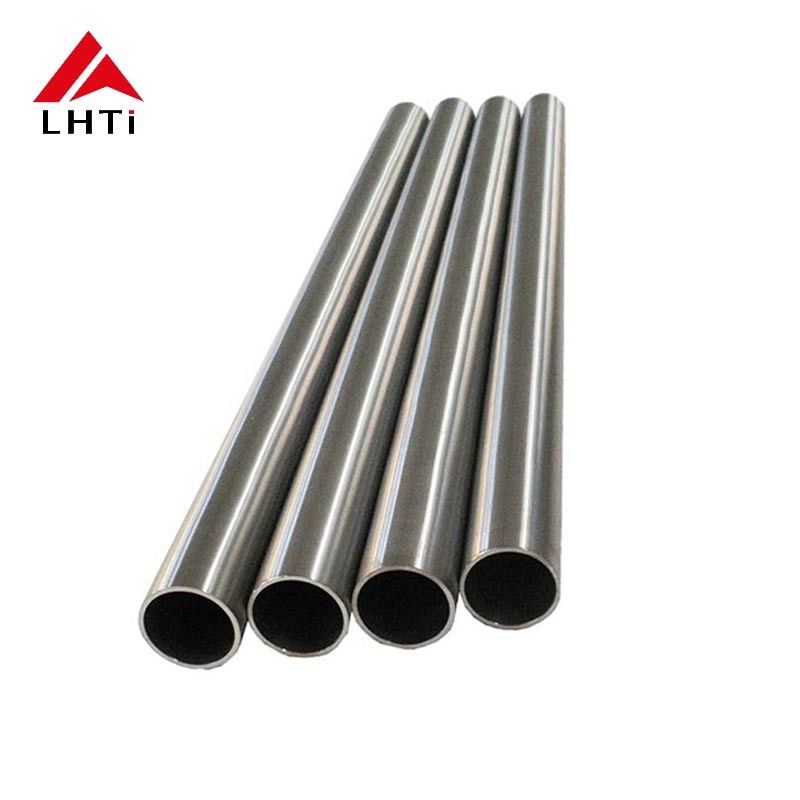
Kimyasal Borulama için Gr1 Gr2 Titanyum Kaynaklı Boru
Kimya tesisinde borunun kendisi nadiren zayıf noktadır. Eklemlerdir. Kaynaklı bir Gr1 veya Gr2 boru hattı, yalnızca kökün arkasındaki temizleme, boncuk üzerindeki ısı rengi ve sonrasındaki yüzeyin temizliği kadar iyidir, bu nedenle bu ürün, hattın ilk hidro testini geçip geçmediğini belirleyen pratik kaynak bilgileriyle birlikte tedarik edilir. Boyutlar, ASTM B338'e göre kaynaklanmış ve tavlanmış 5 mm ila 114 mm dış çap arasında değişir.
1. veya 2. Sınıf
1. Sınıf, ticari olarak saf sınıfların en yumuşağıdır ve yaklaşık 240 MPa çekme mukavemetine sahiptir. Borunun genişletilmesi, yivlenmesi veya dar bir yarıçapa bükülmesi gerektiğinde ve basıncın 2. Sınıfın ekstra gücünün gerekmediği kadar düşük olduğu durumlarda seçilir. Yaklaşık 345 MPa çekme ve 275 MPa akma mukavemetine sahip 2. Sınıf, kimyasal borulama için genel amaçlı sınıftır ve çoğu eşanjör ve transfer hattı görevini kapsar. Her ikisi de aynı şekilde kaynaklanır ve imal edilir, bu nedenle seçim genellikle kaynak prosedüründen ziyade şekillendirme işlemine göre yapılır.
Boru Verileri
| Sınıflar | Gr1 ve Gr2 ticari olarak saf titanyum |
| Standart | ASTM B338 kaynaklı boru |
| Dış Çap | 5 mm ila 114 mm |
| Et Kalınlığı | 0,3 mm ila 4,5 mm |
| Durum | Kaynaklı, tavlanmış, dağlanmış veya cilalanmış |
| Uzunluk | 12.000 mm'ye kadar veya bobinli |
| Eklem Tipleri | Alın kaynağı, soket, flanşlı, boru tablosu |
| Test | Girdap akımı, hidrostatik, düzleştirme |
| Sertifika | Isı numarası ile EN 10204 3.1 |
Eklem Seçimi
Orbital başlığa sahip alın kaynağı, en temiz iç yüzeyi ve en iyi yorulma davranışını sağlar ve hijyenik ve yüksek saflıkta hatlar için varsayılan seçenektir. Soket veya manşonlu eklem sahada daha hızlıdır ancak durgun sıvı tutan bir yarık bırakır, bu da klorürlü veya indirgeyici asit servislerinde kötü bir seçimdir. Flanşlı bağlantılar, hattın ayrılması gereken ekipman sınırlarında kullanılır ve eşanjörlerdeki borudan boru tablosuna eklemler yuvarlanmış, sızdırmazlık kaynağı yapılmış veya her ikisi de yapılır.
Koruma ve Isı Rengi
Titanyum, yaklaşık 600 C'nin üzerinde oksijen ve nitrojen emer ve kaynağın rengi ne kadar aldığını gösterir. Gümüş veya açık saman rengi boncuk kabul edilebilirdir. Derin mavi veya mor renk, korumanın kaybolduğunu ve eklemin temizlenmek yerine çıkarılması gerektiğini gösterir. Beyaz veya pul pul dökülen gri oksit kullanılamaz. Ark başlamadan önce oksijen okuması yaklaşık 50 ppm'nin altına düşene kadar borunun içini argonla temizleyin, boncuk soğuyana kadar arkadan takip eden kalkanı açık tutun ve metal en fazla mat kırmızıya dönene kadar temizlemeyi yalnızca o zaman durdurun.
Kaynak Sonrası
Paslanmaz veya titanyum özel fırçasıyla tel fırçalama, gevşek rengi giderir ancak sertleşmiş tabakayı gidermez, bu nedenle yüzeyin temiz olmasının istendiği yerlerde dağlama macunu veya banyosu kullanılır. Kalıntı asit korozyon bölgesi haline geldiği için iyice durulayın. Fırçadan, mengeneden veya tezgahtan demir alınmadığından emin olun, ardından hattı hizmete almadan önce hidro testini yapın ve kurulayın.
Sipariş
Dış çap, et kalınlığı, sınıf, uzunluk ve test paketi ile teklif alın, örneğin 38 mm x 2 mm Gr2 ASTM B338 kaynaklı, tavlanmış ve dağlanmış, girdap akımı testli, 6000 mm uzunluklar. Borular, uç kapaklı ahşap kasalara paketlenir ve ısı numarasının imalat yoluyla izlenebilmesi için fabrika sertifikası ile birlikte sevk edilir.
Ürün Resimleri
![]()
![]()