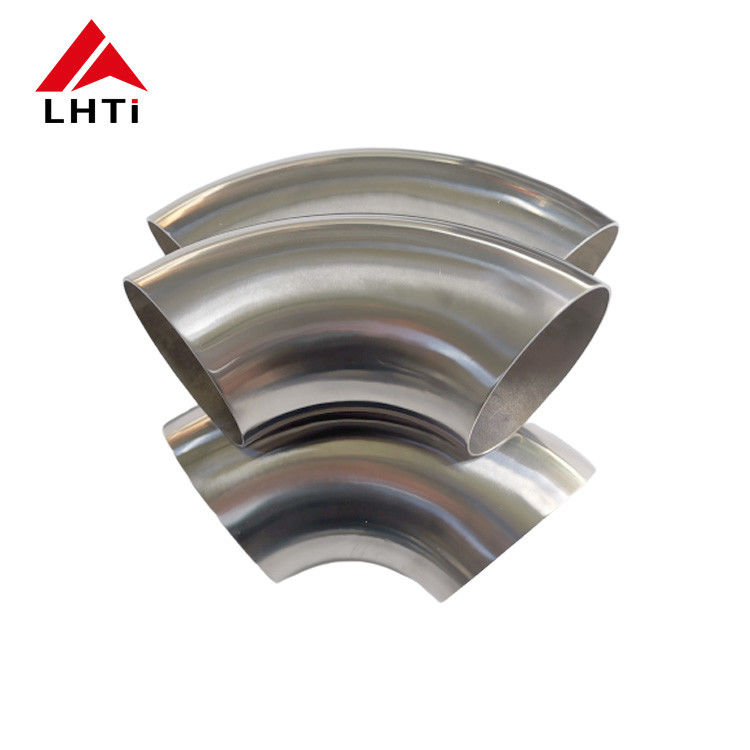
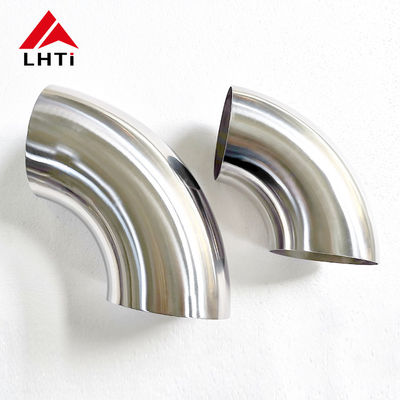
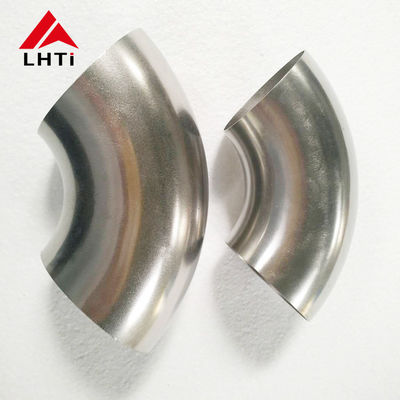
Gr2 Titanyum Mandrel Büküm 90 Derece Egzoz Dirseği
Bir mandrel büküm, akışkan bir boru ile buruşuk bir boru arasındaki farktır. İnce duvarlı bir titanyum tüp, iç destek olmadan bir kalıp etrafında çekildiğinde, iç yarıçap katlanır ve kesit oval hale gelir ve 1,5 mm'lik bir egzoz duvarında bu hasar kalıcıdır. Bir mandrel büküm, tüpün içinde segmentli bir bilyalı mandrel, kalıbın arkasında bir silecek kalıbı ve dışını tutan bir basınç kalıbı kullanır, böylece metal çökme yerine akar. Bu 90 derecelik bükümler, ASME B16.9 boyutlarına ve ASTM B363'e göre 1,5 inç ila 2 inç dış çap, 1,2 mm ila 3 mm duvar kalınlığında Gr2 tüpten yapılmıştır.
Mandrel Gerçekte Ne Yapar
Üç alet işi paylaşır. Mandrel, borunun düzleşmesini önlemek için bükümün içini destekler. Silecek kalıbı, malzemenin bükümün önünde birikmesini önler, bu da iç yarıçaptaki buruşukluğa neden olur. Basınç kalıbı dış duvarı kontrol eder ve takviye ile birlikte, dış duvarın sınırın ötesine incelmemesi için büküme malzeme besler. Bunlardan herhangi birini kaldırırsanız sonuç ölçülebilir: ovalite artar, duvar incelmesi artar veya buruşukluklar görünür.
| Geometri öğesi | Tipik değer | Dışarıda olursa ne olur |
|---|---|---|
| Merkez hattı yarıçapı | Dış çapın 1D, 1.5D veya 2D'si | Daha dar yarıçap dış duvarı daha hızlı inceltir |
| Dış duvar incelmesi | Dışta maksimum %10 ila %12 | Minimum duvarın altında büküm zayıf nokta haline gelir |
| Bükümdeki ovalite | Maksimum %5 | Yuvarlak olmayan uçlar düz boruya uymaz |
| İntrados'taki buruşukluk yüksekliği | Çapın maksimum %0,5'i | Buruşukluklar yoğuşmayı hapseder ve yorulma çatlaklarını başlatır |
| Açı toleransı | Artı veya eksi 0,5 derece | Flanş ve askı delikleri hizalanmaz |
| Düz teğet uzunluğu | Her uçta minimum 1.5D | Bozulma olmadan kelepçelemek ve kaynak yapmak için yeterli uzunluk yok |
Neden Gr2 Egzoz İşleri İçin Uygundur
Gr2'nin yoğunluğu çelik için 7,85'e karşılık 4,51 g/cm3'tür, bu nedenle titanyum egzoz sistemi, değiştirdiği çelik sisteme göre yaklaşık yüzde 40 daha az ağırlığa sahiptir ve ağırlık, önemli olan yüksek ve arkada bulunur. Termal iletkenliği düşüktür, bu da egzoz gazını sıcak tutar ve katalizörün ateşlenmesine yardımcı olur ve titanyumun yoğuşmaya karşı korozyon payına ihtiyaç duymadığı için duvar daha ince olabilir. Oksit filmi ayrıca birçok müşterinin görünür bir egzozda istediği saman ve mavi renkleri alır ve bu renkler kaynak sırasında koruyucu gaz ve ısı girdisi ile kontrol edilebilir.
Duvar İncelmesi Belirtilmesi Gereken Sayıdır
90 derecelik bir bükümde dış duvar incelir ve iç duvar kalınlaşır; en ince nokta büküm etrafında yaklaşık 45 derecede bulunur. 1D yarıçapta bükülmüş 1,5 mm'lik bir duvar %10 ila %12 kaybedebilir, bu nedenle çizimde nominal duvarın mı yoksa bükümden sonraki minimum duvarın mı kabul edilebilir rakam olduğunu belirtmelidir. Minimum kritikse, daha kalın bir tüpten başlayın veya yarıçapı 1.5D'ye açın. Aynı kural, etkinin iki katına çıktığı 180 derecelik geri bükümler için de geçerlidir.
Menzil ve Uç Hazırlığı
Bükümler düz kesim, pahlı veya soket kaynaklı uçlarla tedarik edilir. Düz kesim uçlar, bir sonraki düz uzunluğa orbital veya TIG alın kaynağı için uygundur; pahlı uçlar, daha kalın bir duvarın kök boşluğuna ihtiyaç duyduğu yerlerde kullanılır. Her büküm, çizimdeki teğet uzunluğuna göre kesilir, çünkü kısa kesilmiş bir büküm sahada kurtarılamaz.
| Öğe | Tedarik edilen menzil |
|---|---|
| Büküm açısı | 45, 90 ve 180 derece |
| Dış çap | 1,5 inç ila 2 inç, istek üzerine diğer boyutlar |
| Duvar kalınlığı | 1,2 mm ila 3 mm |
| Büküm yarıçapı | 1D ila 2D |
| Uç bitişi | Düz kesim, pahlı veya soket kaynak için profilli |
| Yüzey | Asitlenmiş ve cilalanmış, ısı rengi giderilmiş |
| Standart | ASME B16.9 boyutları, ASTM B363 bağlantı parçaları |
| Test | Boyutsal rapor, PMI, istek üzerine üçüncü taraf test |
Montaj ve Kaynak
Titanyum egzoz ve proses borusu, argon altında, arka tarafı yaklaşık 50 ppm oksijenin altına kadar boşaltılarak kaynak yapılır. Kesilmiş uçları özel bir paslanmaz veya karbür aletle temizleyin, asla karbon çeliğine dokunmuş bir taşlama tekerleği kullanmayın ve eklem boşluğunu 0,2 mm'nin altında tutun. İki yere puntalayın, açıyı fikstüre karşı kontrol edin, ardından temizleme işlemini bozmadan eklemi tamamlayın. Gümüş veya saman rengi kabul edilebilir; mavi veya gri renk, kalkanın başarısız olduğu ve kontamine olmuş bir kaynağın ilk termal döngüde çatlayacağı anlamına geldiği için eklemin kesilmesi gerektiği anlamına gelir.
Muayene, Paketleme ve Sipariş
Her büküm açı, merkez hattı yarıçapı, ovalite ve duvar kalınlığı açısından kontrol edilir ve sevkiyatla birlikte bir boyutsal rapor gönderilir. Pozitif malzeme tanımlaması ve üçüncü taraf denetimi istek üzerine mevcuttur. Siparişte dış çap, duvar, açı, merkez hattı yarıçapı, uç bitişi ve standart belirtin, örneğin 2 inç OD x 2 mm duvar Gr2 90 derece büküm, 1.5D, düz uçlar, ASTM B363. Bükümler, nakliye sırasında iç kısmın temiz kalması için uçları kapalı kontrplak kutularda paketlenir.